عندما أعمل على أسطوانة لولبية لتشكيل البلاستيك بالحقن، أرى كيف يؤثر تصميمها على كل جزء نصنعه. تُظهر دراسات المحاكاة أنه حتى تغييرات طفيفة في سرعة البرغي أو يمكن لمناطق الضغط أن تعزز الجودة والكفاءة. سواء استخدمتُ برميل لولبي بلاستيكي مزدوج أو تشغيل خط إنتاج بثق البلاستيك، اليمين برميل برغي آلة بلاستيكية يُحدث فرقاً كبيراً.
وظائف أسطوانة برغي قولبة حقن البلاستيك
عندما أنظر إلى قلب أي آلة حقن بلاستيك، أرى أسطوانة اللولب تقوم بكل العمل الشاق. إنها ليست مجرد أنبوب بداخله لولب دوار. تصميم أسطوانة اللولب وطريقة عملها تُحدد كل خطوة من خطوات عملية التشكيل. دعوني أشرح وظائفها الرئيسية وأهمية كل منها.
صهر وخلط البوليمرات
أول ما يحدث داخل أسطوانة البرغي هو انصهار وخلط حبيبات البلاستيك. أسكب الحبيبات في القادوس، ويبدأ البرغي بالدوران داخل الأسطوانة الساخنة. تحتوي الأسطوانة على مناطق حرارية مختلفة، لذا يسخن البلاستيك تدريجيًا. في الواقع، ينتج معظم الانصهار عن الاحتكاك والضغط الناتجين عن احتكاك البرغي بالحبيبات وجدار الأسطوانة. تمنع هذه العملية ارتفاع درجة حرارة البلاستيك بشكل مفرط وتساعد على انصهاره بالتساوي.
- يحتوي البرميل اللولبي على برغي حلزوني دوار داخل برميل ثابت.
- تقوم سخانات البرميل بتسخين البرميل قبل أن أبدأ، لذلك يلتصق البوليمر ويبدأ في الذوبان.
- بمجرد أن يدور البرغي، تأتي معظم الطاقة اللازمة للانصهار من القص بين البرغي وجدار الأسطوانة.
- يُجبر تصميم البرغي، وخاصةً طريقة تناقص عمق القناة في قسم الضغط، البلاستيك غير المنصهر على الاحتكاك بجدار الأسطوانة الساخن. وهذا يزيد من عملية الانصهار والخلط.
- مع تقدم البلاستيك للأمام، تتسع بركة الانصهار حتى ينصهر كل شيء. ويؤدي استمرار القص إلى خلط البلاستيك المنصهر بشكل أكبر.
أحرص دائمًا على مراقبة مدى انصهار البلاستيك وامتزاجه. فإذا لم يكن الانصهار متجانسًا، ألاحظ مشاكل مثل الخطوط أو نقاط الضعف في الأجزاء النهائية. تصميم البرميل اللولبي، بما في ذلك الطول، والخطوة، وعمق القناة، مما يُحدث فرقاً كبيراً في مدى جودة ذوبان وخلط أنواع مختلفة من البلاستيك.
نصيحة: معظم قوة الدفع في أسطوانة البرغي - حوالي 85-90٪ - تذهب إلى صهر البلاستيك، وليس فقط تحريكه للأمام.
النقل والتجانس
بمجرد أن يبدأ البلاستيك بالذوبان، يتولى البرميل اللولبي مهمة أخرى بالغة الأهمية: نقل المادة إلى الأمام والتأكد من تجانسها التام. أعتبر هذه المنطقة بمثابة "مراقبة الجودة" داخل الآلة. ينقسم البرميل اللولبي إلى ثلاثة أقسام رئيسية، لكل منها وظيفته الخاصة:
| منطقة البراغي | الخصائص الرئيسية | الوظائف الأساسية |
|---|---|---|
| منطقة التغذية | أعمق قناة، عمق ثابت، طول 50-60% | ينقل الكريات الصلبة إلى داخل البرميل؛ ويبدأ التسخين المسبق عن طريق الاحتكاك والتوصيل؛ ويضغط المادة لإزالة فقاعات الهواء. |
| منطقة الضغط | انخفاض تدريجي في عمق القناة، 20-30% من الطول | يذيب حبيبات البلاستيك؛ ويضغط المادة مما يزيد الضغط؛ ويزيل الهواء من المصهور |
| منطقة القياس | قناة ضحلة، عمق ثابت، طول 20-30% | يعمل على تجانس درجة حرارة وتركيب المادة المنصهرة؛ ويولد ضغطًا لعملية البثق؛ ويتحكم في معدل التدفق |
لقد لاحظت أن هندسة برميل البرغي - مثل درجة وعمق شفرات البرغي - تؤثر بشكل مباشر على مدى جودة حركة البلاستيك واختلاطه. براميل محززةعلى سبيل المثال، تساعد هذه التعديلات في الحفاظ على ثبات الضغط وتحسين كمية المواد التي يمكنني معالجتها، حتى عند السرعات العالية. إذا أردت زيادة الإنتاجية، فقد أزيد من خطوة اللولب أو أستخدم فتحة تغذية أكبر. كل هذه التعديلات التصميمية تساعد أسطوانة اللولب على توصيل مصهور ثابت ومتجانس إلى القالب، مما يعني عيوبًا أقل وأجزاءً أكثر اتساقًا.
- التحكم في درجة حرارة البرميل يُعدّ ذلك أمراً بالغ الأهمية لضمان ذوبان متجانس وكفاءة العملية.
- تساهم مناطق التسخين المتعددة ذات درجات الحرارة المتزايدة تدريجياً باتجاه القالب في تقليل العيوب وتحسين أوقات الدورة.
- يعمل تصميم البرغي على تحسين كفاءة الخلط والنقل.
حقن وتعبئة القوالب
بعد صهر البلاستيك وخلطه، يصبح أسطوانة الصب جاهزة للحظة الحاسمة: حقن البلاستيك المنصهر في القالب. إليكم كيف أرى العملية تتكشف:
- يستقبل البرميل اللولبي حبيبات البلاستيك الخام من القادوس.
- يدور البرغي ويتحرك للأمام داخل الأسطوانة الساخنة، مما يؤدي إلى صهر البلاستيك وخلطه وتجانسه.
- يؤدي القص الميكانيكي بواسطة البرغي إلى توليد حرارة احتكاكية، مما يقلل من لزوجة البلاستيك حتى يتمكن من التدفق.
- تتجمع المادة المنصهرة في مقدمة البرغي، لتشكل "حقنة" بالكمية المناسبة تمامًا لملء القالب.
- يقوم البرغي بحقن المادة المنصهرة بضغط وسرعة عاليتين في تجويف القالب.
- يحافظ البرغي على ضغط التعبئة لضمان امتلاء القالب بالكامل وتعويض أي انكماش.
- بعد امتلاء القالب، ينكمش البرغي استعدادًا للدورة التالية بينما يبرد الجزء.
أحرص دائمًا على مراقبة أداء أسطوانة لولب التشكيل خلال هذه المرحلة. فإذا لم تكن درجة حرارة الانصهار أو معدل التدفق ثابتين، سأواجه مشكلة في ملء القالب بشكل غير متساوٍ أو زيادة في مدة دورة الإنتاج. إن كفاءة أسطوانة لولب التشكيل في صهر البلاستيك وتحريكه بسرعة تساعدني في الحفاظ على مدة دورة الإنتاج قصيرة وجودة القطع عالية. لهذا السبب أولي اهتمامًا بالغًا بتصميم وحالة أسطوانة لولب التشكيل بالحقن البلاستيكي، فهي تتحكم فعليًا في العملية برمتها من البداية إلى النهاية.
تصميم البرغي وتأثيره على نتائج التشكيل
مطابقة هندسة البرغي مع أنواع الراتنج
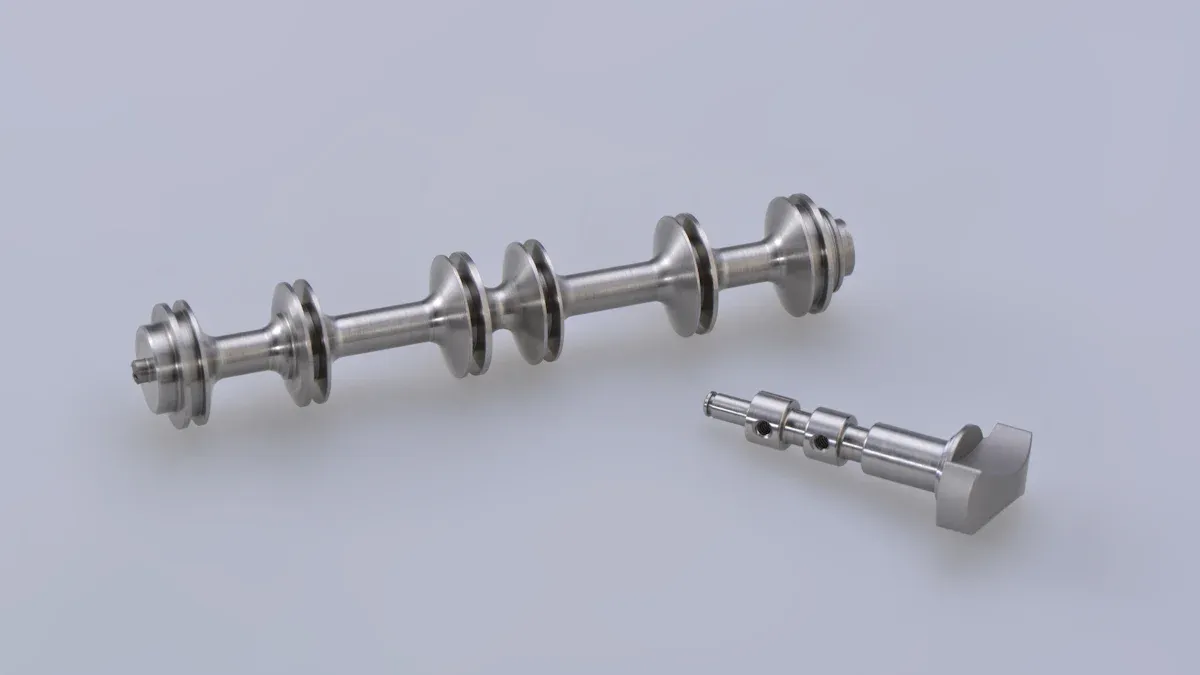
عند اختيار برغي لجهازي، أضع في اعتباري دائمًا نوع الراتنج الذي أنوي استخدامه. فليس كل برغي مناسبًا لجميع أنواع البلاستيك. تستخدم معظم ورش العمل براغي متعددة الأغراض، لكنني رأيت كيف يمكن أن تُسبب هذه البراغي مشاكل مثل عدم انتظام الذوبان وظهور بقع سوداء في المنتج النهائي. ذلك لأن بعض أنواع الراتنج تتطلب تصميمات براغي خاصة لتجنب المناطق الميتة والحفاظ على تجانس الذوبان.
- تعمل البراغي الحاجزة على فصل الكريات الصلبة عن البلاستيك المنصهر، مما يساعد على إذابة المادة بشكل أسرع ويقلل من استهلاك الطاقة.
- تضمن أقسام الخلط، مثل خلاطات مادوك أو الزجزاج، بقاء درجة حرارة الانصهار واللون متساويين، لذلك أرى عددًا أقل من علامات التدفق وخطوط اللحام.
- تستخدم بعض تصميمات البراغي، مثل برغي الخلط CRD، التدفق الطولي بدلاً من القص. وهذا يمنع البوليمر من التحلل ويساعدني على تجنب الهلام وتغير اللون.
تُظهر الدراسات الصناعية أن ما يصل إلى 80% من الآلات تعاني من مشاكل تدهور الراتنج المرتبطة بتصميم البرغي. لذا، أحرص دائمًا على مطابقة شكل البرغي مع نوع الراتنج للحفاظ على متانة القطع وخلوها من العيوب.
التأثيرات على الانصهار والخلط وجودة المنتج النهائي
يؤثر تصميم البرغي على مدى انصهار البلاستيك ومزجه وتدفقه. لاحظتُ أن التصاميم المتقدمة للبراغي، مثل تلك التي تحتوي على حواجز وأجزاء خلط، تدفع البوليمر غير المنصهر بالقرب من جدار الأسطوانة. هذا يُعزز التسخين الناتج عن القص ويُساعد على جعل الانصهار أكثر تجانسًا.
إليكم نظرة سريعة على أداء الأشكال الهندسية المختلفة للبراغي:
| نوع هندسة البرغي | كفاءة الصهر | فعالية الخلط | جودة المخرجات |
|---|---|---|---|
| برغي الحاجز | عالي | معتدل | جيد، إذا كانت الإنتاجية مثالية. |
| برغي ثلاثي الأجزاء | معتدل | عالي | جيد جداً مع الخلط المناسب |
| خلاط مادوك | معتدل | عالي | الأفضل لتوحيد اللون ودرجة الحرارة |
أسعى دائماً إلى تحقيق التوازن. فإذا سعيت إلى زيادة الإنتاجية، فإنني أخاطر بفقدان التجانس. تصميم برغي أيمن يساعدني استخدام البرميل اللولبي في آلة حقن البلاستيك الخاصة بي في الحفاظ على درجة حرارة الانصهار ثابتة، وتقليل العيوب، وتقديم أجزاء متناسقة في كل دورة.
نصيحة: أتحقق من جودة الصهر من خلال النظر إلى ثبات اللون وقوة القطعة. يُسهّل البرغي المصمم جيدًا هذه العملية.
اختيار المواد المناسبة لبرميل لولبي في قولبة حقن البلاستيك
مقاومة التآكل والصدأ
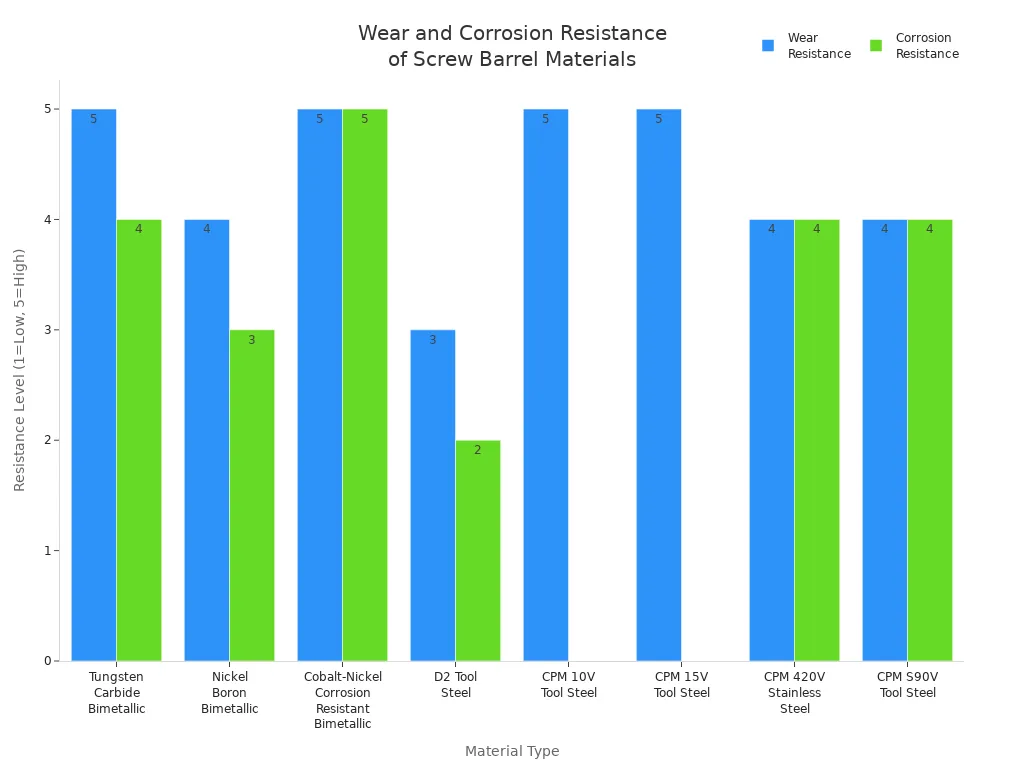
عندما أختار المواد لـ برميل لولبي لقولبة حقن البلاستيكأفكر دائمًا في مدى صعوبة العمل. بعض أنواع البلاستيك تحتوي على ألياف زجاجية أو معادن تعمل كأوراق الصنفرة، مما يؤدي إلى تآكل البرغي والأسطوانة بسرعة. أما أنواع أخرى، مثل البولي فينيل كلوريد (PVC) أو الراتنجات المقاومة للهب، فقد تكون شديدة التآكل. أريد أن تدوم معداتي طويلًا، لذا أبحث عن مواد تتحمل التآكل والتلف.
إليكم نظرة سريعة على بعض الخيارات الشائعة:
| نوع المادة | مقاومة التآكل | مقاومة التآكل | أفضل حالة استخدام |
|---|---|---|---|
| الفولاذ المعالج بالنتردة | جيد | فقير | راتنجات غير مملوءة وغير قابلة للتآكل |
| براميل ثنائية المعدن | ممتاز | ممتاز/جيد | مواد مملوءة أو كاشطة أو أكالة |
| فولاذ الأدوات (D2، سلسلة CPM) | عالي | متوسط/عالي | إضافات زجاجية/معدنية أو إضافات صلبة |
| براميل مطلية بطبقة خاصة | مرتفع جداً | عالي | مقاومة شديدة للتآكل/التآكل، وراتنجات قوية |
لقد لاحظتُ أن استخدام البراميل ثنائية المعدن أو الفولاذ المستخدم في صناعة الأدوات يُطيل عمر معداتي. فهذه المواد تقاوم الخدوش والتآكل الكيميائي. وعندما أستخدم المزيج المناسب، أقضي وقتًا أقل في الإصلاحات ووقتًا أطول في صناعة قطع غيار عالية الجودة.
نصيحة: إذا كنتُ أعالج كميات كبيرة من البلاستيك المقوى بالألياف الزجاجية أو البلاستيك المقاوم للهب، فأختار دائمًا براميل ذات طلاءات متطورة أو بطانات ثنائية المعدن. هذا يُبقي جدول الصيانة قابلاً للتنبؤ ويُقلل من وقت التوقف.
اختيار المواد لأنواع محددة من البوليمرات والمواد المضافة
لكل نوع من البلاستيك خصائصه المميزة. فبعضها لطيف على المعدات، بينما البعض الآخر قاسٍ عليها. وعندما أختار المواد اللازمة لصنع البرغي والماسورة، أحرص على مطابقتها مع أنواع البلاستيك والمواد المضافة التي أستخدمها بكثرة.
- تتآكل الألياف الزجاجية والمعادن بفعل المعادن اللينة، لذلك ألجأ إلى السبائك المقواة أو طلاءات كربيد التنجستن.
- تحتاج المواد البلاستيكية المسببة للتآكل، مثل البولي فينيل كلوريد أو الفلوروبوليمرات، إلى براميل مصنوعة من سبائك أساسها النيكل أو الفولاذ المقاوم للصدأ.
- قد تتسبب الراتنجات ذات درجات الحرارة العالية في الإجهاد الحراري، لذلك أتحقق من ذلك. البرغي والماسورة يتوسعون بنفس المعدل.
- إذا كنت أستخدم الكثير من المواد المختلفة، فأحياناً أختار تصميمات براغي معيارية. بهذه الطريقة، يمكنني استبدال الأجزاء البالية دون الحاجة إلى استبدال البرغي بأكمله.
أحرص دائمًا على استشارة مورد الراتنج الخاص بي. فهم يعرفون المواد الأنسب لأنواع البلاستيك التي ينتجونها. باختيار المواد المناسبة، أضمن استمرار عمل أسطوانة برغي حقن البلاستيك بسلاسة وأتجنب الأعطال المفاجئة.
ابتكارات في تكنولوجيا أسطوانة لولبية قولبة حقن البلاستيك
الطلاءات المتقدمة ومعالجات الأسطح
لقد لمستُ بنفسي كيف تُحدث الطلاءات المتقدمة ومعالجات الأسطح فرقًا شاسعًا في عمر أسطوانات البراغي. فعند استخدام أسطوانات ذات بطانات ثنائية المعدن أو مطلية بكربيد التنجستن، ألاحظ انخفاضًا في التآكل وقلة الأعطال. تُساعد هذه الطلاءات الأسطوانة على مقاومة الاحتكاك والتآكل، حتى عند استخدام مواد صلبة كالراتنجات المُدعمة بالألياف الزجاجية. تستخدم بعض الطلاءات مواد نانوية، مما يُساعد على تبديد الحرارة والحفاظ على استقرار العملية. كما يُعجبني أن هذه المعالجات تُقلل من احتكاك المعدن بالمعدن، فلا يتآكل البرغي والأسطوانة بسرعة.
إليكم ما أبحث عنه في الطلاءات المتقدمة:
- سبائك مقاومة للتآكل تتناسب مع المواد التي أقوم بمعالجتها
- معالجات سطحية تتحمل درجات الحرارة العالية والمواد الكيميائية القوية
- طلاءات تحافظ على استقرار العملية وتقلل من وقت التوقف
عندما أختار الطلاء المناسب، أقضي وقتًا أقل في الصيانة ووقتًا أطول في تصنيع قطع غيار عالية الجودة. الخبرة في علم المعادن مهمة للغاية هنا. يمكن للمزيج الصحيح من السبيكة والطلاء أن يضاعف أو حتى يثلث عمر معداتي.
تصاميم مخصصة لتطبيقات متخصصة
أحيانًا، أحتاج إلى أكثر من مجرد أسطوانة لولبية قياسية. تساعدني التصاميم المخصصة في حلّ تحديات التشكيل الفريدة. على سبيل المثال، استخدمتُ أسطوانات لولبية مزدوجة مخروطية الشكل لتحسين الخلط والتحكم الحراري. كما رأيتُ أسطوانات لولبية مصممة خصيصًا لتسريع دورات الإنتاج، وتحسين جودة الذوبان، وتقليل القصّ الزائد.
بعض الخيارات التي أضعها في الاعتبار للتصاميم المخصصة:
- البراغي والأسطوانات مصنوعة من أنواع خاصة من الفولاذ مثل فولاذ الأدوات D2 أو فولاذ CPM.
- مواد تقوية السطح مثل ستيلايت أو كولمونوي لمزيد من المتانة
- بطانات أسطوانية مصممة خصيصًا لمواد محددة، مثل قاعدة النيكل مع الكربيد للبوليمرات المملوءة بالزجاج.
- تجميعات صمامات مخصصة وأغطية طرفية مطلية بطبقات متطورة
تتيح لي الحلول المصممة خصيصًا مطابقة معداتي مع الاحتياجات الدقيقة لعمليتي الإنتاجية. وهذا يعني جودة أفضل للمنتجات، ودورات إنتاج أسرع، وتقليل وقت التوقف. أتعاون دائمًا مع فريق تصميم يفهم تطبيقي ويستطيع تقديم منتجات عالية الجودة.
تحديد مشاكل أسطوانة البرغي وإصلاحها
علامات التآكل أو العطل الشائعة
عند تشغيل آلاتي، أحرص دائمًا على مراقبة أي مؤشرات مبكرة تدل على وجود خلل في أسطوانة البرغي. يساعدني اكتشاف هذه المشكلات مبكرًا على تجنب مشاكل أكبر لاحقًا. إليكم بعض الأمور التي أراقبها:
- تسرب المواد حول البرميلوهذا يعني عادةً وجود أختام مهترئة أو خلوص زائد.
- ظهور أجزاء بأحجام غير متناسقة أو بقع سوداء - غالباً ما يشير ذلك إلى سوء الخلط أو التلوث.
- ارتفاع درجات حرارة التشغيل، والتي تحدث أحيانًا بسبب الاحتكاك أو تراكم الكربون داخل البرميل.
- قد تُصدر أصواتاً غريبة أو اهتزازات أثناء التشغيل. قد تدل هذه على عدم محاذاة، أو تلف في المحامل، أو حتى وجود جسم غريب في الداخل.
- ارتفاعات الضغط أو ضعف تدفق الذوبان، مما يجعل من الصعب ملء القالب بشكل صحيح.
- انسدادات أو تراكم مواد داخل البرميل، مما يؤدي إلى توقف العمل وتلف الأجزاء.
- مشاكل مزج الألوان أو التلوث، غالباً بسبب المواد المتبقية أو سوء التحكم في درجة الحرارة.
- التآكل أو التنقر المرئي، خاصة إذا استخدمت راتنجات أكالة.
- تآكل أجزاء البرميل أو بطانة الماسورة، وهو ما أراه بشكل متكرر عند استخدام مواد حشو كاشطة مثل الألياف الزجاجية.
- تباطؤ في عملية الذوبان، وزيادة في كمية الخردة، وزيادة في أوقات دورة التشغيل مع تآكل المعدات.
إذا لاحظت أيًا من هذه العلامات، فسأعرف أن الوقت قد حان لفحص أسطوانة البرغي قبل أن تسوء الأمور.
نصائح عملية لحل المشكلات والصيانة
للحفاظ على تشغيل أجهزتي بسلاسة، أتبع روتين صيانة دوري. إليكم ما يناسبني:
- أستخدم فقط مواد التشحيم التي توصي بها الشركة المصنعة.
- أقوم بفحص مستويات الزيت الهيدروليكي يومياً وأقوم بتغيير الزيت وفقاً للجدول الزمني المحدد.
- أراقب درجة حرارة الزيت ولا أدعها ترتفع كثيراً.
- أقوم بفحص الخراطيم والمضخات والصمامات بحثًا عن التسريبات أو التآكل.
- أقوم بتنظيف وشد أشرطة المدفأة كل شهر.
- أستخدم التصوير الحراري لاكتشاف مشاكل التسخين مبكراً.
- أقوم بمراقبة أوقات الدورات ومعدلات الخردة واستهلاك الطاقة لاكتشاف المشكلات قبل تفاقمها.
- أقوم بتنظيف البرغي والأسطوانة بانتظام لمنع تراكم الرواسب.
- أحرص على أن يبقى البرغي مستقيماً ومحاذياً أثناء التركيب.
- أقوم بتدريب فريقي على اكتشاف العلامات المبكرة للتآكل والحفاظ على استقرار ظروف المعالجة.
يساعدني الالتزام بهذه المهام على تجنب الأعطال والحفاظ على كفاءة خط الإنتاج الخاص بي.
عندما أركز على العلم الكامن وراء أسطوانة برغي قولبة حقن البلاستيك، أرى نتائج حقيقية. أحصل على قطع أفضل، ودورات أسرع، ووقت توقف أقل.
- انخفاض تكاليف الصيانة
- تحسين جودة المنتج
- عمر أطول للمعدات
إن مواكبة أحدث التقنيات في مجال تصنيع البراميل اللولبية يضمن موثوقية وكفاءة عمليات التصنيع لدي.
التعليمات
ما هي العلامات التي تدل على أن أسطوانة البرغي الخاصة بي تحتاج إلى استبدال؟
ألاحظ وجود المزيد من البقع السوداء، أو أجزاء غير مستوية، أو أصوات غريبة. إذا رأيت هذه الأشياء، أفحص أسطوانة البرغي فوراً بحثاً عن أي تآكل أو تلف.
كم مرة يجب أن أنظف ماسورة البندقية؟
أقوم بتنظيف أسطوانة البرغي بعد كل تغيير للمادة. أما في عمليات التشغيل المنتظمة، فأقوم بفحصها وتنظيفها مرة واحدة على الأقل أسبوعياً لمنع تراكم الرواسب.
هل يمكنني استخدام برميل لولبي واحد لجميع أنواع البلاستيك؟
- أتجنب استخدام برغي واحد لكل نوع من البلاستيك.
- تحتاج بعض أنواع البلاستيك إلى مواد أو طلاءات خاصة لمنع التآكل أو الصدأ.

تاريخ النشر: 20 أغسطس 2025