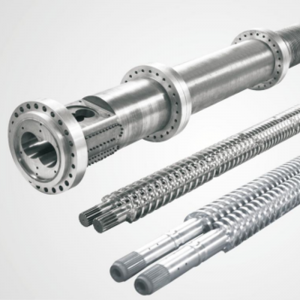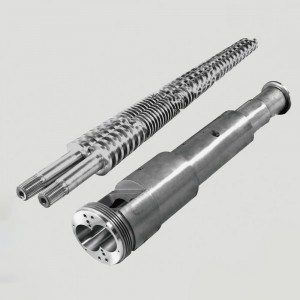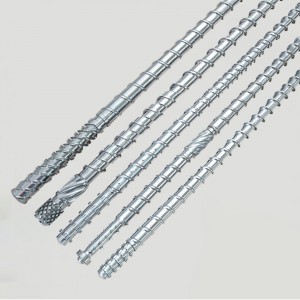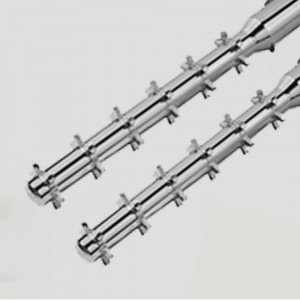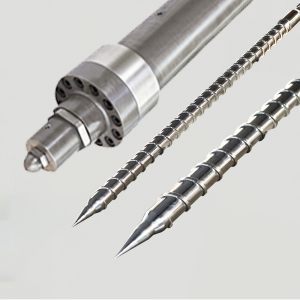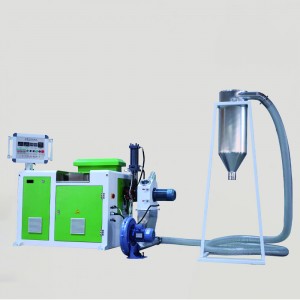
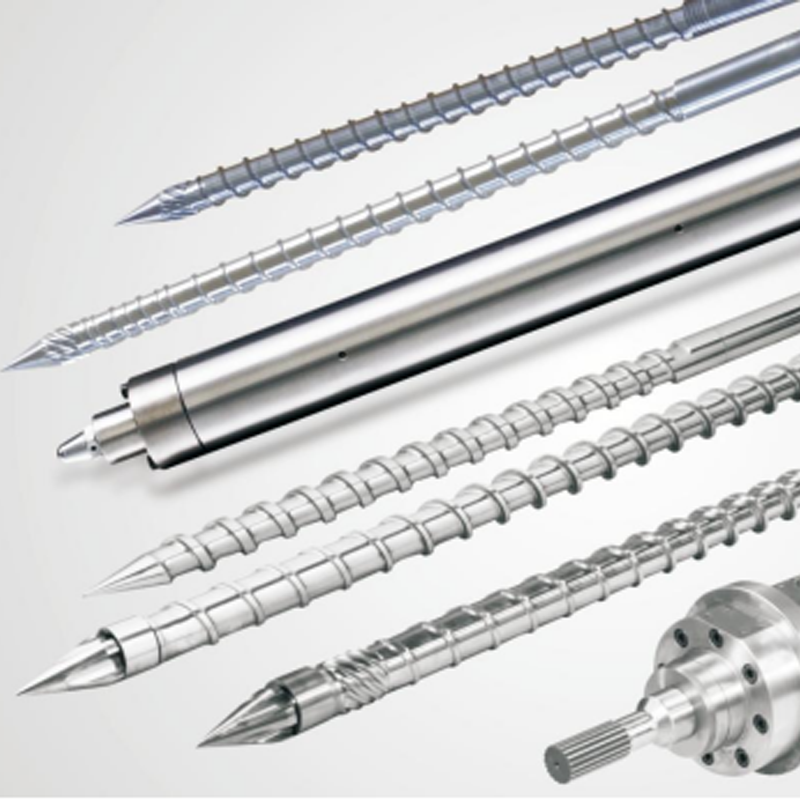


برميل لولبي للقولبة بالحقن من البولي إيثيلين والبولي بروبيلين
1. الصلابة بعد التصليد والتطبيع: HB280-320
2. صلابة النتردة: HV920-1000
3. عمق طبقة النتردة: 0.50-0.80 مم
4. الهشاشة الناتجة عن النتردة: أقل من الدرجة 2
5. خشونة السطح: Ra 0.4
6. استقامة البرغي: 0.015 مم
7. صلابة طبقة الكروم السطحية بعد عملية النتردة: ≥900HV
8. عمق طلاء الكروم: 0.025~0.10 مم
9. صلابة السبيكة: HRC50-65
10. عمق السبيكة: 0.8~2.0 مم

يلعب البرميل اللولبي في آلة قولبة الحقن دورًا محوريًا في عملية قولبة حقن مواد البولي إيثيلين (PE) والبولي بروبيلين (PP). وفيما يلي تطبيقاته في هاتين المادتين: صهر وخلط المواد: يمر البرميل اللولبي عبر البرغي الدوار ومنطقة التسخين لتسخين وضغط جزيئات البولي إيثيلين أو البولي بروبيلين بشكل كامل، مما يؤدي إلى صهرها وتحويلها إلى مادة سائلة. في الوقت نفسه، تعمل منطقة الخلط داخل البرميل اللولبي على مزج المواد ذات الجزيئات المختلفة بالتساوي لتلبية متطلبات المنتجات المختلفة. الضغط والحقن: تحت تأثير البرميل اللولبي، تُحقن مادة البولي إيثيلين أو البولي بروبيلين المنصهرة في تجويف القالب لتشكيل المنتج بالشكل المطلوب. ويمكن ضبط ضغط وسرعة حقن البرميل اللولبي وفقًا لمتطلبات المنتج لضمان جودة منتجات قولبة الحقن. التحكم في درجة الحرارة والتبريد:
عادةً ما يكون أسطوانة الحقن مزودة بنظام للتحكم في درجة الحرارة لضمان بقاء المادة المنصهرة عند درجة حرارة مناسبة. وفي الوقت نفسه، بعد اكتمال عملية الحقن، يحتاج المنتج إلى المرور عبر نظام تبريد لتصلب المادة والحفاظ على شكلها.
التحكم والمراقبة في عملية قولبة الحقن: عادةً ما يكون أسطوانة الحقن مزودة بنظام تحكم ومراقبة لرصد معايير مثل درجة الحرارة والضغط وسرعة الحقن، وتعديلها حسب الحاجة. وهذا يساهم في ضمان جودة المنتج وكفاءة الإنتاج.
باختصار، يلعب البرميل اللولبي لآلة قولبة الحقن دورًا حيويًا في عملية قولبة الحقن لمواد البولي إيثيلين والبولي بروبيلين، مما يضمن ذوبان المواد وخلطها بالكامل، وتحقيق التحكم الدقيق في عملية قولبة الحقن لإنتاج منتجات قولبة الحقن عالية الجودة.